 プレス加工一貫生産・樹脂成形・両技術の融合
株式会社 藤井製作所

04-7143-7136
FAX.04-7143-7139 千葉県柏市高田1116-46
プレス加工一貫生産・樹脂成形・両技術の融合
04-7143-7136
FAX.04-7143-7139 千葉県柏市高田1116-46
株式会社藤井製作所(千葉県柏市)は、精密プレス加工を核として、金型設計・製作からプレス加工、機械加工、表面処理、組み立てまでを一貫生産体制で行っている製造会社です。抜き・曲げ・絞りといった基本のプレス加工に加え、ダボ出し・カシメ・コイニング・スポット溶接などの追加工まで自社で一貫対応し、部品点数や工程数の削減につながる形状提案を行っています。
本ページでは、板金部品に小さな突起を成形する「ダボ出し加工」について、仕組みと用途、寸法の目安、図面指示のポイント、エンボスやピン圧入との違いを解説します。
※本ページで扱う「ダボ」は金属板のプレス加工によって成形する突起です。木工の棚板用ダボや単管パイプのダボ加工とは異なります。
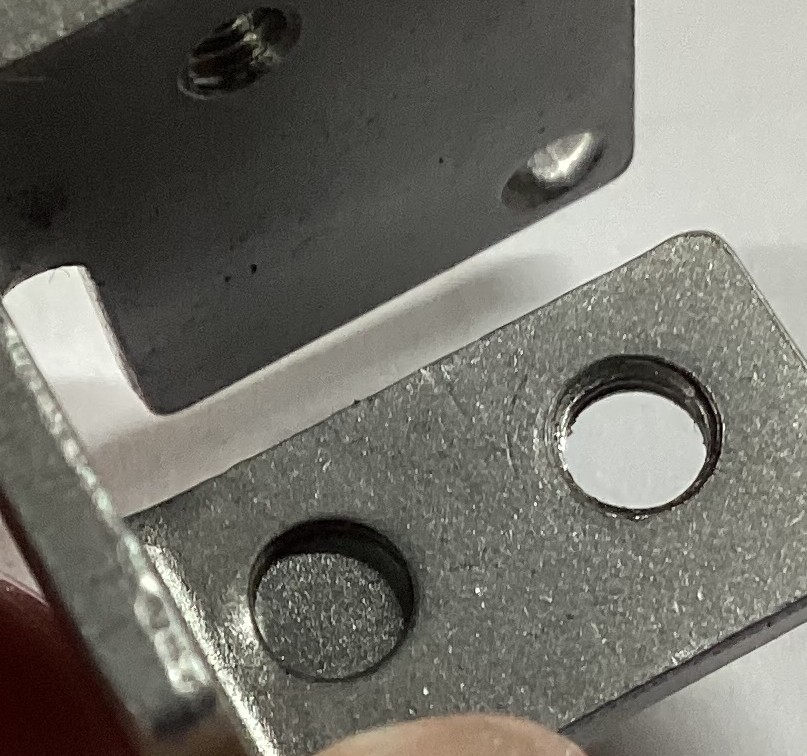 |
| ダボ出し加工部(表面:突起側) |
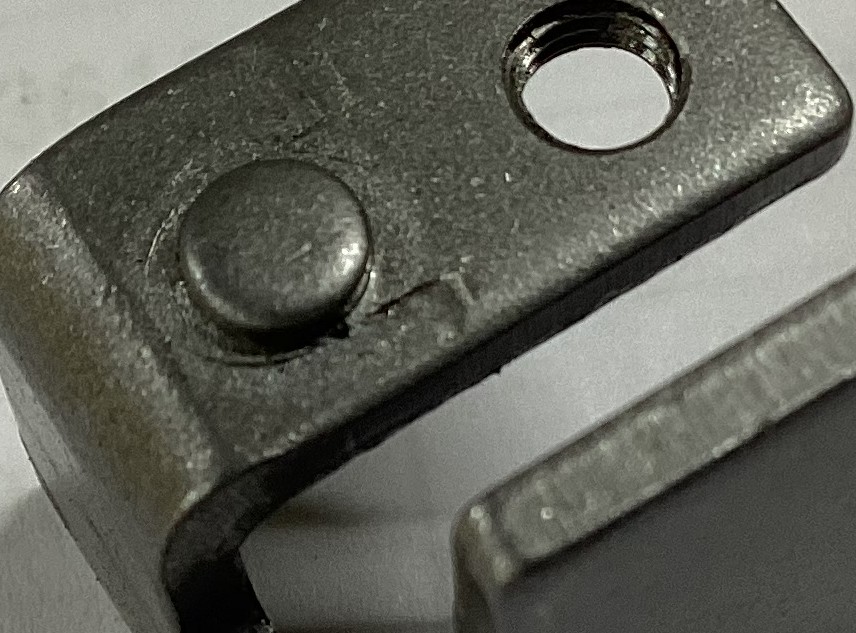 |
| ダボ出し加工部(裏面:くぼみ側) |
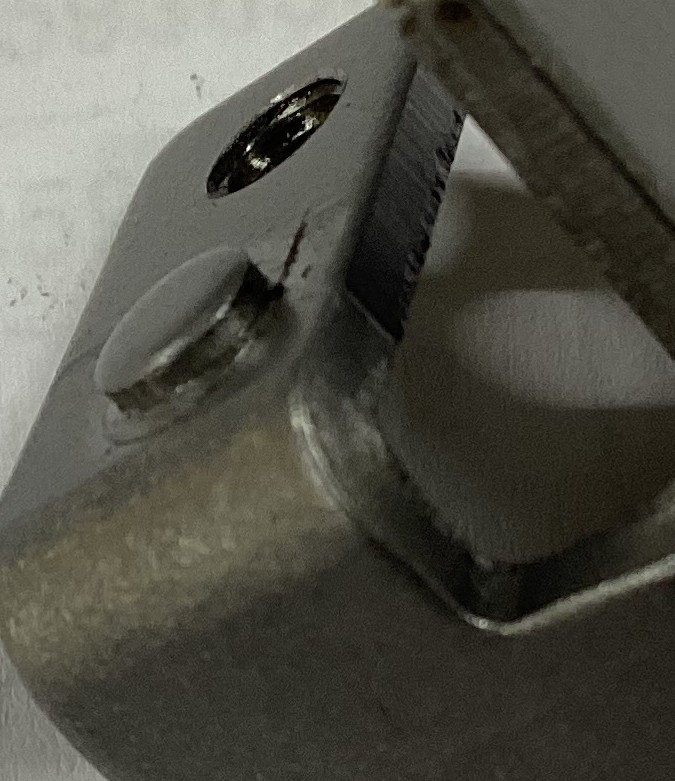 |
| 曲げ加工・タップ加工と組み合わせたダボ出し |
ダボ出し加工とは、パンチを板厚の途中まで押し込み、板を完全に切り抜かずに円柱状の突起(ダボ)を成形するプレス加工です。「半抜き」「ハーフパンチ」「ハーフシャー」とも呼ばれ、英語では half punch / half shearing / half blanking などと表記されます。
通常の抜き加工ではパンチが板を貫通して材料が分離しますが、ダボ出し加工では押し込み量を板厚未満に抑えるため、突起は母材とつながったまま残ります。表面には突起が、裏面には突起と同じ形状のくぼみができるのが特徴です。
| 用途 | 内容 |
|---|---|
| 位置決め | 相手部品の穴にダボを嵌合させ、組立時の位置ズレを防ぐ。ネジ止めやカシメ前の仮位置決めにも使われる |
| 回り止め | 1点のネジ止めで固定する部品に、回転防止のストッパーとしてダボを設ける |
| 溶接用突起 | プロジェクション溶接の突起(プロジェクション)として使用。電流を集中させて安定した溶接を得る |
| スペーサー・浮かせ | 基板やパネルを母材から一定量浮かせて取り付ける際の当たり面として使用 |
| ストッパー・当て | スライド部品の移動範囲を制限するストッパーや、部品同士の当たり面として使用 |
| 樹脂部品との嵌合 | 樹脂ケース・カバーのボス穴や凹部に嵌合させ、金属板の位置を固定する |
ダボ出し加工の最大のメリットは、別部品を追加せずに「突起」の機能を板そのものに持たせられる点です。
「板に突起を設ける」方法はダボ出し以外にも複数あります。求める突起高さ、裏面の状態、必要な強度によって最適な方法が変わります。
| 加工方法 | 加工原理 | 突起高さの目安 | 裏面の状態 | 主な用途 | コスト |
|---|---|---|---|---|---|
| ダボ出し(半抜き) | パンチで板厚の途中までせん断し押し出す | 板厚の50〜70%程度 | 突起と同形状のくぼみ | 位置決め、回り止め、溶接用突起 | 低(金型内成形) |
| エンボス(張出し) | 材料を切らずに塑性変形で膨らませる | 板厚以上も可(材料の伸び次第) | なだらかなくぼみ | 補強リブ、目印、軽い位置決め、溶接用突起 | 低(金型内成形) |
| バーリング | 下穴を広げてフランジ(筒状の立ち上がり)を成形 | 板厚の数倍 | 貫通穴 | タップ下穴、軸受け、ネジ固定 | 低〜中 |
| ピン・スタッド圧入 | 別部品の圧入ピンを穴に圧入する | 自由に設定可 | フラットにできる | 高い突起、強度が必要な位置決め軸 | 中〜高(部品+圧入工程) |
| ピン溶接・別部品溶接 | ピンやナットを溶接で接合 | 自由に設定可 | フラットにできる | 高強度が必要な軸、ネジ部 | 高(部品+溶接工程) |
ダボ出し加工が向いているのは、「突起高さは板厚以下で十分」「裏面のくぼみが許容できる」「部品点数を増やしたくない」というケースです。逆に、板厚を超える突起高さが必要な場合や裏面をフラットに保つ必要がある場合は、ピン圧入やバーリングなど他の方法を検討します。
| 種類 | 形状・特徴 | 主な用途 |
|---|---|---|
| 丸ダボ | 最も一般的な円柱状の突起。外径精度が出しやすい | 位置決め、回り止め、プロジェクション溶接 |
| 長丸・角ダボ | 長円形や角形の突起。1個で回転方向も規制できる | 回り止め、方向規制を兼ねた位置決め |
| 溶接用突起ダボ | 溶接電流を集中させるため、頂部形状や高さを溶接条件に合わせて設計 | プロジェクション溶接 |
| 深ダボ(板厚上限付近) | 嵌合の保持力を高めるため押し込み量を大きくしたもの。抜け落ち防止の管理が必要 | 樹脂部品との嵌合、抜け止め |
ダボ出し加工を図面に指示する際は、突起の形状だけでなく、相手部品との関係と裏面の扱いを明確にすることが重要です。
| 項目 | 指示・確認のポイント |
|---|---|
| ダボ径 | 相手穴との嵌合クリアランスを考慮して設定。位置決め用途では相手穴径に対し0.05〜0.1mm程度小さくするのが一般的 |
| 突起高さ | 板厚の50〜70%を目安に指定。相手部品の板厚より低くする(貫通させない)ことが多い |
| 板厚との関係 | 突起高さは板厚を超えられない。板厚を超える高さが必要ならエンボス・バーリング・ピン圧入を検討 |
| 裏面のくぼみ | 「裏面くぼみ可」「裏面突出不可」など、裏面の許容条件を図面に明記する |
| 位置公差 | ダボ間の位置公差や、外形・穴に対する位置公差を指定。金型で位置決めされるため比較的高い精度が得られる |
| 曲げ線との距離 | 曲げ線に近いと曲げ時に変形する。板厚の2〜3倍以上離すのが目安 |
| 材質 | SPCC・SECC・SUS・アルミ・銅合金など幅広く対応可能。硬い材料や高張力鋼では突起高さの上限が下がる場合がある |
図面指示の例:「ダボ出し φ3.0 高さ0.6 裏面くぼみ可」「ダボ出し(半抜き)2ヵ所 ピッチ20±0.05」
上記の数値はプレス加工における一般的な目安です。実際の適用値は材質・板厚・用途によって変わりますので、個別にご相談ください。
ダボ出し加工は、板金部品の組立性を高めるために幅広い業界で採用されています。
| 業界 | 活用例 |
|---|---|
| 電子機器・OA機器 | 筐体・シャーシへの基板位置決めダボ、カバーの嵌合ダボ、シールド板の固定 |
| 自動車・電装部品 | ブラケットの位置決め、端子板の回り止め、プロジェクション溶接用の突起 |
| 産業機器・制御盤 | 板金ブラケットの位置決め、パネル取付時のスペーサー |
| 医療機器 | ユニット組立時の位置決めダボ、樹脂カバーとの嵌合 |
| 住宅設備・照明 | 反射板やパネルの位置決め、薄板部品の回り止め |
藤井製作所は、精密プレス加工を軸に、ダボ出しを含む追加工までを自社内で一貫して対応しています。
ISO9001:2015、ISO13485:2016の認証を取得しており、医療機器分野で求められる品質管理体制のもとで精密なダボ出し加工にも対応しています。
A. ダボ出しは材料をせん断しながら板厚の途中まで押し出す加工で、側面がせん断面になるため外径精度が高く、嵌合による位置決めに向いています。エンボスは材料を切らずに膨らませる張出し加工で、なだらかな形状になるため補強や目印、溶接用突起に向いています。
A. ダボ出しの突起高さは板厚以下で、一般的には板厚の50〜70%程度が目安です。それ以上の高さが必要な場合は、エンボス、バーリング、ピン圧入など別の方法をご提案します。
A. ダボ出し加工では原理上、裏面に突起と同形状のくぼみが残ります。裏面をフラットに保つ必要がある場合は、ピン圧入やピン溶接をご検討ください。
A. 可能です。ただし突起高さは板厚に比例して小さくなるため、嵌合の保持力や溶接用突起としての機能は事前に検討が必要です。板厚と用途をお知らせいただければ、最適な形状をご提案します。
A. 単発型による追加工で対応できる場合があります。部品形状や数量、ダボの位置によって可否が変わりますので、図面をご用意のうえご相談ください。
藤井製作所では、精密プレス加工にダボ出し・カシメ・スポット溶接などの追加工を組み合わせ、部品点数と工程数の削減につながる形状をご提案しています。「ピン圧入をやめてコストを下げたい」「薄板に位置決め機能を持たせたい」「既存部品に突起を追加したい」といったご相談にも対応します。図面や現物、構想段階のスケッチからでも結構ですので、お気軽にお問い合わせください。
株式会社 藤井製作所
TEL.04-7143-7136
〒277-0861
千葉県柏市高田1116-46